


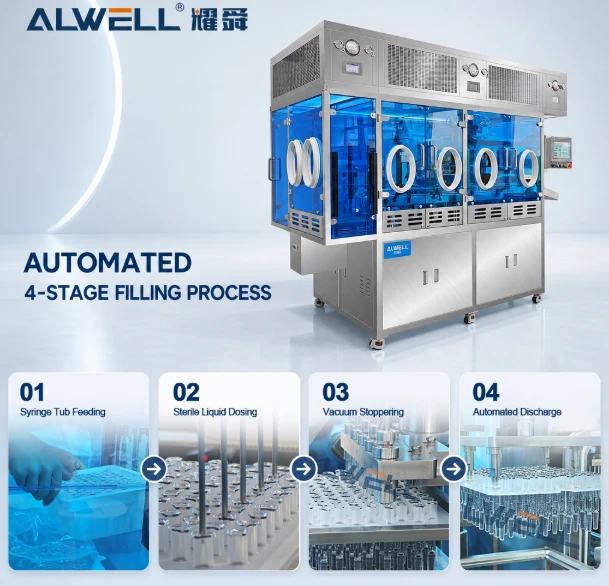
Kuna biofarmatseutiline tootmine nihkub paindliku, väikese ja keskmise partiitöötluse suunas, on RTU (Kasutusvalmis) esmane pakend kujunenud kuldstandardiks. Eelsteriliseeritud kassetid, mis on saadaval pesa ja vanni konfiguratsioonides, välistavad vajaduse majasisese pesemise, depürogeenimise ja keerukate süstevee utiliidide järele.
Täitmise kõrge täpsuse ja mahuti sulgemise terviklikkuse saavutamiseks on aga vaja RTU kassettide täitmise pakendi spetsifikatsioonide ja automatiseeritud aseptilise täitmise seadmete vahelist ranget vastavusse viimist.
See põhjalik juhend kirjeldab Nesti/Tub pakendamisstandardeid, automatiseeritud söötmismehhanismi valikuid, mahuti suuruse piiranguid ja peamisi insenerikaalutlusi mitmeformaadilise RTU täiteliini (PFS, kassetid ja viaalid) ehitamisel.
1. RTU kassettide Nest & Tub pakendistandardite mõistmine
RTU kassetid tarnitakse eelnevalt pestud, depürogeenitud ja etüleenoksiidiga (EtO) või auruga steriliseeritult kaitsvates topeltkottides plastvannides.
Peamised komponendidRTU kassettide täitmine:
Vann (konteiner): standardne plastikust väliskast (mis vastab tavaliselt ISO/ISO-ga kooskõlastatud jalajälje standarditele), mis kaitseb pesa transpordi ajal.
Pesa (võrkmaatriks): riputatud polüpropüleenmaatriks, mis hoiab üksikuid padruneid vertikaalselt ilma klaas-klaasi kokkupuuteta.
Tyveki kaas ja kaitseleht: kuumtihendatud läbilaskev kaas, mis võimaldab steriliseerimisgaasil läbida, säilitades samal ajal steriilse mikroobibarjääri.
Levinud tööstusmaatriksi vormingud:
100-auguline pesa (10x10): standardne 3,0 ml hambaravi- ja insuliinikassettide jaoks.
160-auguline pesa (10x16 või astmeline): tavaline väiksemate 1,5 ml kassettide jaoks, et optimeerida puhta ruumi läbilaskevõimet.
2. Seadmete peale- ja mahalaadimise konfiguratsioonid
Teie automaatse täiteliini ja Nest/Tubi jalajälje vaheline koostoime reguleerib puhta ruumi osakeste arvu, liini kiirust ja tööjõuvajadust.
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[ Peatamine ja kokkupressimine ]
A. Automaatne vanni sisestamine ja kottide eemaldamine
Käsitsi kottide eemaldamine: kasutaja pühib ja eemaldab käsitsi C-klassi A-klassi läbipääsu välised kotid.
Automaatne roboti kottide eemaldamine: robotkäed eemaldavad välimised kotid ühesuunalise õhuvoolu all, vähendades inimkehade teket A-klassi isolaatorites.
B. Katte koorimine ja voodri eemaldamine
Käsitsi koorimine: suur osakeste leviku oht, kui Tyveki kiud rebenevad avatud klaasikaela lähedal.
Automaatne mehaaniline/vaakumkoorimine: kuumutatud või vaakumiga koorimisvarred eemaldavad Tyveki kiled sujuvalt, välistades osakeste tekke otse paljastatud steriilsete kassettide kohal.
C. Pesasisene täitmine vs. pesast eemaldamise töötlemine
| Töötlemise strateegia | Kuidas see töötab | Eelised | Piirangud |
|
Pesasisene töötlemine |
Kassetid jäävad plastpesasse täitmise, alumise kolvi sisestamise ja ülemise korgi ajal. |
Null klaas-klaas kontakti; suur kiirus; kompaktne jalajälg; vähem liikuvaid mehaanilisi osi. |
Nõuab spetsiaalseid pesastatud korkimise tööriistu; ranged tolerantsid pesavõre joondamisel. |
|
Pesastamine (pesast väljas) |
Robot-tähtratas või haarats tõmbab pesast padrunid välja pidevaks täitmiseks/pressimiseks. |
Võimaldab 100% IPC (In-Process Control) kaalumist pudeli kohta; pöörlevate pressimisrataste lihtsam integreerimine. |
Veidi suurem mehaaniline keerukus; väikese klaasiga kokkupuutumise oht, kui tähtratta juhikud kuluvad. |
3. Mahuti mõõtmed ja mehaaniliste tööriistade ühilduvus
Kassetid nõuavad oluliselt rangemat mõõtmete tolerantsi juhtimist kui tavalised viaalid, kuna lõpptäidetud toode peab mahtuma mehaanilistesse pliiatsisüstidesse või autoinjektoritesse.
Kriitiliste mõõtmete kontrollpunktid:
Kogupikkus ja ääriku välisläbimõõt (OD): määrab pesa tasku kliirensi. Kui äärik on liiga suur, ripuvad kassetid ebaühtlaselt, mille tulemuseks on muutuv täitekõrgus või nõela joondamine.
Siseläbimõõdu (ID) ühtlus: juhib vedelikukolonni kõrgust ja doseerimistäpsust. Fikseeritud käiguga kolbpumpade kasutamisel mõjutavad klaasi seina paksuse kõikumised mahulise täite konsistentsi.
Kaela ja krimpsu geomeetria: Alumiiniumist kate tuleb pressida kontrollitud pöördemomendi ja rõhuga. Liigne pressimine lõhub klaasi kaela; alampressimine põhjustab konteineri sulgemise terviklikkuse (CCI) lekkeid kõrguse rõhu muutuste korral.
4. Mitme formaadi ühilduvuse piirangud: kassetid vs. PFS vs. viaalid (kolm-ühes kombineeritud rida)
Paljud CDMO-d ja paindlikud ravimiarendajad valivad kolm-ühes kombineeritud täitmisliinid, mis on loodud RTU eeltäidetud süstalde (PFS), RTU kassettide ja RTU viaalide töötlemiseks ühel masinaplatvormil. Kuigi see on kulutõhus, eksisteerivad tehnilised kompromissid
Peamised tehnilised väljakutsed ja lahendused mitmes vormingus ridades:
1. Tihendus- ja korgimehhanismide erinevused
- PFS: nõuab ainult kolvi sisestamist (mehaanilise varda või vaakum sisestamise kaudu) ülalt.
- Viaalid: nõuab osalist/täielikku kummikorgi sisestamist, millele järgneb pidev alumiiniumkorgi kokkupressimine.
- Kassetid: Nõuab kahe otsaga tihendus-põhjakolvi sisestamist JA ülemise korgi kokkupressimist.
- Seadme lahendus:Mooduljaamad kiirvahetatavate tööriistamassiividega vaakumkolvi paigutamiseks ja servopressimispeade jaoks.
2. Dosing & Nozzle Motion Dynamics
Viskoossed geelid (HA / PFS): Nõuab suure pöördemomendiga servoajami, soojendusega punkriid ja tagasiimemisega sukeldumisdüüse.
Tundlikud bioloogilised ained (insuliin / padrunid): vajavad madala nihkejõuga peristaltilisi või keraamilisi pumpasid, et vältida valgu nihkumist ja mullide teket.
Seadme lahendus:Vahetatavad pumba kollektorid (Peristaltic vs. Rotary Ceramic Piston), mis on salvestatud eelseadistatud tarkvara retseptidena.
3. Ülemineku seisakuaeg ja puhasruumi valideerimine
Kombineeritud liinil vormingute vahetamiseks tuleb vahetada pesa haaratsid, tähtrattad, täitevardad ja presspadrunid.
Seadme lahendus:Tööriistadeta kiirvahetatavad osad laseriga söövitatud identifitseerimiskoodidega. See tagab vorminguvahetuse alla 30 minutiga, ilma et see kahjustaks A-klassi puhasruumi terviklikkust.
5.RTU kasseti täitmine: tehnilised põhitõed
Pesa-/vannipakendite ühilduvus: optimeeritud eelnevalt steriliseeritud RTU (kasutusvalmis) pesa- ja vannivormingute jaoks, tagades sujuva automaatse pesadest eemaldamise ja vanni avamise.
Täpne doseerimine ja mullideta tehnika: kasutab ülitäpseid servoajamiga keraamilisi pumpasid kombineerituna vaakumtoega täitmisegaRTU padrunite täitmineet vältida mikromullide teket ja saavutada ±1% täpsus.
Kolm-ühes kombineeritud mitmekülgsus: loodud tööriistadeta kiire ümberlülitusvõimalusega, et töödelda kassette, PFS-i ja viaale paindlikult ühel modulaarsel täitmisliinil.
Jäik valideerimine ja vastavus: vastab täielikult cGMP ja EU-GMP lisa 1 standarditele, mis sisaldab 21 CFR Part 11 ühilduvat kontrolljälge ja usaldusväärset konteineri sulgemise terviklikkust.